


Tietokoneen numeerisen ohjauksen (CNC) koneistus raskaassa teollisuudessa tarkoitetaan suurten työstökoneiden automatisoitua, ohjelmapohjaista toimintaa, joka on suunniteltu leikkaamaan, muotoilemaan, poraamaan, poraamaan tai hiomaan materiaaleja, jotka ovat huomattavasti suurempia, raskaampia ja kovempia kuin yleisessä valmistuksessa käsiteltävät. Vaikka CNC:n perusperiaate – esiohjelmoitujen digitaalisten ohjeiden käyttö työkalun liikkeen ohjaamiseen erittäin tarkasti – on sama kaikissa mittakaavaissa, mutta raskaan teollisuuden CNC-koneet toimivat täysin erilaisessa fyysisessä ympäristössä. Niiden on käsiteltävä työkappaleita, jotka voivat painaa kymmeniä tai satoja tonneja, ulottua useita metrejä ja olla valmistettu materiaaleista, kuten rakenneteräs, valurauta, titaaniseokset, nikkelisuperseokset tai karkaistu työkaluteräs. Itse koneet ovat vastaavasti massiivisia, ja niissä on koneen lattiat, jotka voivat ulottua 20 metriä tai enemmän, karamoottorit, joiden teho on satoja kilowattija, ja rakenteelliset rungot, jotka on suunniteltu säilyttämään mittatarkkuuden valtavien leikkausvoimien alla, joita syntyy, kun metallia poistetaan teollisesti.
Aloja, jotka ovat riippuvaisia raskaasta CNC-koneistuksesta, ovat ilmailu, laivanrakennus, voimantuotanto, kaivoslaitteiden valmistus, öljy- ja kaasuteollisuus, rautatieteollisuus ja raskaiden rakennuslaitteiden tuotanto. Jokaisella näistä sektoreista koneistetut komponentit – turbiinien akselit, laivan potkurit, paineastioiden laipat, tuuliturbiinien navat, veturien rungot – ovat turvallisuuden kannalta kriittisiä osia, joissa mittatarkkuus määrää suoraan toiminnan suorituskyvyn ja rakenteellisen eheyden. CNC-tekniikan avulla on mahdollista saavuttaa näiden osien vaatimat tiukat toleranssit samalla kun hallitaan mittakaava- ja materiaalihaasteita, jotka tekisivät manuaalisesta työstyksestä epäkäytännöllistä tai mahdotonta.
Raskas teollisuus käyttää useita eri luokkia CNC-koneita, joista jokainen on optimoitu tietylle työkappaleen koon, geometrian ja vaaditun koneistustoiminnon yhdistelmälle. Raskaiden tuotantolaitosten laitteita määrittäville tuotantoinsinööreille on tärkeää ymmärtää, mikä konetyyppi sopii mihinkin tehtävään.
Porausjyrsimet ovat raskaan teollisuuden tärkeimpiä CNC-koneita. Vaakaporausjyrsimet (HBM) asemoivat pyörivän karan vaakasuoraan ja syöttävät sen kiinteään tai pöytään kiinnitettävään työkappaleeseen, mikä tekee niistä ihanteellisia porausten, suurten tasaisten pintojen ja monimutkaisten ominaisuuksien työstämiseen laatikkomaisissa osissa, kuten vaihteistokoteloissa, hydraulisissa jakoputkissa ja työstökoneiden rungoissa. Lattia- ja pöytätyyppisiin HBM-koneisiin mahtuu useita metrejä kussakin mittasuhteessa olevia ja useita tonneja painavia työkappaleita, ja työkappale on asennettu pyörivälle pöydälle, jonka avulla kaikki pinnat voidaan työstää yhdellä asennuksella. Pystyporausjyrsimet, joita kutsutaan sorvauskokoonpanossaan myös vertikaalisiksi turret-sorveiksi (VTL), asentavat työkappaleen vaakasuoraan suurelle pyörivälle etulevylle ja tuovat leikkuutyökalun alas ylhäältä, mikä tekee niistä ihanteellisia halkaisijaltaan suurille renkaille, laippoille, pyörille ja pyöreille komponenteille, joita on vaikea tasapainottaa perinteisessä vaakasorvissa.
Gantry-tyyppisissä CNC-jyrsinkoneissa on siltarakenne, joka ulottuu leveän konealustan yli, ja yksi tai useampi jyrsinpää on asennettu sillan poikkikiskoon. Työkappale istuu alustalla ja joko pysyy paikallaan sillan kulkiessa koneen pituudella tai silta on kiinteä ja alusta kulkee sen alla. Tämä kokoonpano soveltuu erityisen hyvin suurten litteiden tai profiloitujen pintojen työstämiseen pitkillä, raskailla komponenteilla — teräsrakenteissa, suurten muovisten ruiskuvalumuottien muottipohjassa, lentokoneen siipien rivoissa ja laivan rungon osissa. Monipäiset portaalikoneet voivat suorittaa samanaikaisesti rouhinta- ja viimeistelyoperaatioita saman työkappaleen eri alueilla, mikä vähentää dramaattisesti suurten osien työkiertoaikaa. Joidenkin raskaiden portaalikoneiden alustan leveys on yli 5 metriä ja pituus yli 30 metriä, ja niillä voidaan poistaa satoja kiloja materiaalia tunnissa.
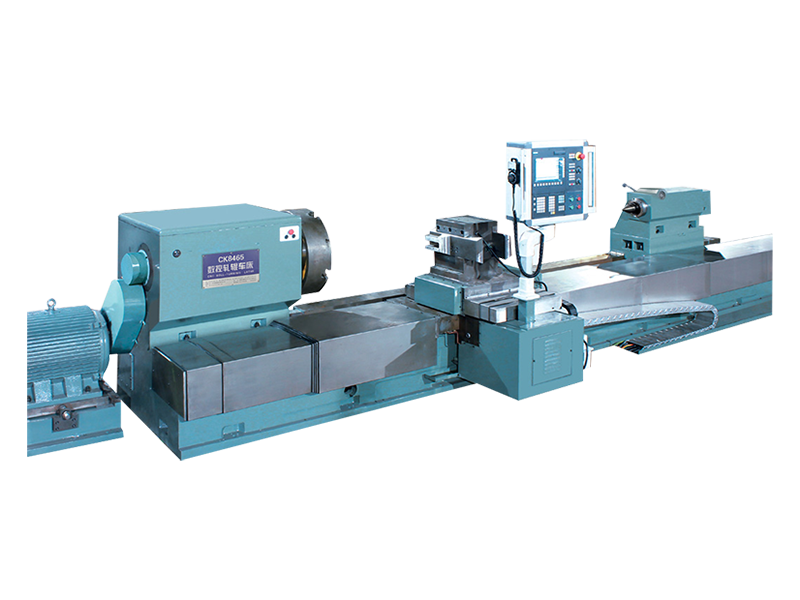
Raskaat CNC-sorvit ja sorvauskeskukset käsittelevät suurten sylinterimäisten komponenttien – akselien, telojen, karojen, sylinterien ja halkaisijaltaan suurien renkaiden – rotaatiotyöstöä. Näissä koneissa on vankat päätuet, raskaat sängyt, joissa on karkaistu ja hiottu johteet, ja takatuet, jotka pystyvät tukemaan akseleita, jotka voivat olla 10 metriä tai enemmän pitkiä ja painaa kymmeniä tonneja. Nykyaikaiset raskaat CNC-sorvauskeskukset sisältävät jännitteisiä työkaluja – revolveriin asennettuja pyöriviä leikkaustyökaluja –, jotka mahdollistavat sorvauskomponentin jyrsinnän, porauksen ja kierteityksen ilman, että sitä irrotetaan koneesta, mikä mahdollistaa täydellisen koneistuksen yhdellä asennuksella. Teräs- ja paperiteollisuudessa telan pinnan geometrian palauttamiseen kulumisen jälkeen käytetään työtelahioma- ja -sorvauskoneita, jotka ovat raskaiden sorvien erikoisversioita.
Syväreikäporaus on erikoistunut työstöprosessi, jota käytetään pitkien, suorien ja tarkkojen porausten tuottamiseen komponentteihin, kuten aseen piipuihin, hydraulisylintereihin, paineastiaputkiin ja ruiskumuotin jäähdytyskanaviin. CNC-syväreikäporakoneissa käytetään erikoistyökaluja – joko pistooliporat tai BTA (Boring and Trepanning Association) -järjestelmät, jotka sisältävät sisäiset jäähdytysnestekanavat lastujen huuhtelemiseksi jatkuvasti leikkausvyöhykkeeltä, mikä estää lastujen tiivistymisen ja työkalun rikkoutumisen rei'issä, jotka voivat olla halkaisijaltaan 50 tai enemmän. Syöttönopeuden, karan nopeuden ja jäähdytysnesteen paineen CNC-ohjaus on ratkaisevan tärkeää porauksen suoruuden ja pinnan viimeistelyn ylläpitämiseksi koko reiän syvyyden ajan. Raskaassa teollisuudessa näillä koneilla voidaan porata useita tonneja painavia reikiä takeisiin ja valukappaleisiin, joiden halkaisijat vaihtelevat 20 mm:stä useisiin satoihin millimetreihin.
Suurten komponenttien tarkkuushionta suoritetaan CNC-sylinterihiomakoneilla, pintahiomakoneilla ja raskaan teollisuuden sovelluksiin mitoitetuilla sisähiomakoneilla. Suuria CNC-sylinterihiomakoneita käytetään akseleiden, telojen ja karojen viimeistelyyn sorvauksen jälkeen lopullisiin mittoihin ja pinnan viimeistelyn toleransseihin, jolloin saadaan pyöreys ja lieriömäisyys mikroneissa osissa, jotka voivat olla useita metrejä pitkiä. CNC-pintahiomakoneita, joissa on useiden neliömetrien suuruiset magneettiistukat, käytetään tasaisten referenssipintojen hiontaan työstökoneiden alustoissa, suurissa muottisarjoissa ja rakenneosissa, joissa vaaditaan muutaman mikrometrin tasaisuutta. Nämä koneet käyttävät CNC:tä ohjaamaan pyörän viimeistelyä, syöttöä ja kipinäsyötteitä sellaisella tarkkuudella, jota käsin hiomalla ei voida luotettavasti saavuttaa suurilla työkappaleilla.
Raskaan teollisuuden CNC-koneiden on tarjottava tietty joukko teknisiä ominaisuuksia, jotka erottavat ne tavallisista tuotantokoneistuskeskuksista. Nämä ominaisuudet määräävät suoraan niiden valmistamien osien laadun ja taloudellisen kannattavuuden.
Eri raskaat teollisuudenalat asettavat erityisiä vaatimuksia CNC-työstökyvylle, ja näiden alakohtaisten vaatimusten ymmärtäminen auttaa selventämään, miksi raskaat CNC-koneet ovat välttämättömiä kaikkialla teollisuusalueella.
| Teollisuussektori | Tyypilliset komponentit | Ensisijaiset CNC-konetyypit | Keskeiset vaatimukset |
| Sähköntuotanto | Turbiinien akselit, kotelot, juoksupyörät | Raskaat sorvit, 5-akseliset jyrsimet | Tiukat toleranssit, superseostyöstö |
| Laivanrakennus | Potkurit, peräsimet, kampiakselit | VTL:t, vaakaporausjyrsimet | Suuri halkaisija, pronssi/ruostumaton |
| Kaivoslaitteet | Murskainrungot, myllyjen vuoraukset, vaihteet | Pukkimyllyt, porausmyllyt | Raskaat valut, kulutusta kestävät teräkset |
| Öljy ja kaasu | BOP-komponentit, venttiilirungot, laipat | Syväreikäporat, sorvauskeskukset | Korkeapainetiivistyspinnat, Inconel |
| Tuulienergia | Navat, pääakselit, hammaspyörät | VTL:t, vaihteiden hobbing, hionta | Suuri halkaisija, väsymisikä kriittinen |
Monilla raskaan teollisuuden komponenteilla on monimutkaiset kolmiulotteiset geometriat, joita ei voida täysin työstää perinteisillä 3-akselisilla koneilla ilman useita asetuksia ja uudelleensijoittelua, joista jokainen aiheuttaa mahdollisia kohdistusvirheitä. Viisiakselinen CNC-työstö – jossa leikkaustyökalua voidaan kallistaa ja pyörittää suhteessa työkappaleeseen standardien X-, Y- ja Z-lineaaristen akseleiden lisäksi – vastaa tähän haasteeseen mahdollistamalla monimutkaisten muotoiltujen pintojen koneistuksen yhdellä kokoonpanolla jatkuvalla työkalun suunnansäädöllä. Raskaassa teollisuudessa 5-akselinen ominaisuus on erityisen arvokas turbiinin siipien profiilien, potkurin siipien pintojen, suurten ilmailu- ja avaruusteollisuuden rakenneosien työstämiseen sekä suutinonteloihin, joissa on syvät alaleikkaukset tai jyrkät seinät.
Raskaat 5-akseliset työstökeskukset yhdistävät jäykkään raskaaseen leikkaukseen vaadittavan rakenteellisen massan täyden 5-akselisen liikkeen geometriseen joustavuuteen, joka saavutetaan tyypillisesti kääntyvien karapäiden (A- ja B-akselin pyöriminen) ja pyörivän pöydän (C-akseli) avulla. CNC-ohjaimen on samanaikaisesti koordinoitava kaikkia viittä akselia reaaliajassa – laskennallinen ja ohjaushaaste, jonka nykyaikaiset korkean suorituskyvyn CNC-järjestelmät käsittelevät kehittyneiden interpolointialgoritmien ja nopeiden servokäyttöjen avulla.
Nykyaikaiset raskaan teollisuuden CNC-koneet eivät enää ole itsenäisiä laitteita, vaan integroituja solmuja digitaalisissa valmistusympäristöissä. CNC-ohjaimet kommunikoivat nyt kaksisuuntaisesti CAM-ohjelmiston, tuotannon ajoitusjärjestelmien, laadunhallintaalustojen ja yritysten ERP-järjestelmien kanssa mahdollistaen tuotannon koordinoinnin ja tietojen näkyvyyden, joka muuttaa raskaiden komponenttien valmistustapoja.
Raskaan teollisuuden CNC-koneet edustavat eräitä kehittyneimmistä ja tehokkaimmista valmistustekniikoista, jotka yhdistävät tietokoneohjatun liikkeen tarkkuuden ja toistettavuuden rakenteelliseen lujuuteen, tehoon ja mittakaavaan, joita tarvitaan nykyaikaisen teollisuustuotannon suurimpien ja vaativimpien työkappaleiden käsittelyyn. Jalkapallokentän pituisista pukkijyrsinkoneista syväreikäporakoneisiin, jotka tuottavat tarkkoja porauksia usean tonnin taokseen, nämä järjestelmät ovat välttämättömiä työkaluja, jotka mahdollistavat laajamittaisen energiainfrastruktuurin, kuljetuskaluston ja teollisuuskoneiden. Digitaalisen integraation syveneessä ja koneistustekniikan edistyessä raskaan teollisuuden CNC-koneista tulee vain entistä tehokkaampia, yhdistetympiä ja keskeisemmäksi globaalin teollisuustalouden perustana olevissa tuotantoprosesseissa.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu Province.
Tehdaskohtaus
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Kaikki oikeudet pidätetään.


