


Perinteisessä telasorvin koneistuksessa käyttäjät luottavat voimakkaasti manuaaliseen mittaukseen, käsipyörän säätöihin ja analogisiin valitsinlukemiin leikkaussyvyyden, syöttönopeuden ja työkappaleen mittojen ohjaamiseksi. Jokainen näistä vaiheista tuo mukanaan mahdollisen inhimillisen virheen lähteen. Asteikkotaulun väärinlukeminen puolen asteikkomerkin verran – ero on jopa 0,02 mm – voi tehdä koko rullatyökappaleen toleranssin ulkopuolelle, mikä voi johtaa kalliiseen uudelleenkäsittelyyn tai kokonaan romuun. Pitkien tuotantovuorojen aikana kertynyt väsymys heikentää entisestään käyttäjän tarkkuutta, koska analogisen palautteen johdonmukaiseen lukemiseen ja siihen reagoimiseen vaadittava keskittyminen pienenee ajan myötä. Paperinvalmistuksen, teräksen jalostuksen, painamisen ja tekstiilien tuotannon kaltaisilla teollisuudenaloilla, joilla telan pinnan geometria määrää suoraan lopputuotteen laadun, nämä ihmisen aiheuttamat mittaepäjohdonmukaisuudet johtavat kenttävirheisiin, asiakkaiden valituksiin ja merkittäviin taloudellisiin tappioihin.
The joustava korkean suorituskyvyn digitaalisen näytön rullasorvi on suunniteltu erityisesti korjaamaan nämä haavoittuvuudet. Korvaamalla analogiset valitsimet ja manuaalisen arvioinnin reaaliaikaisilla digitaalisilla lukemilla, ohjelmoitavalla parametrien tallennuksella ja automaattisella takaisinkytkennän ohjauksella tämä koneluokka muuttaa perusteellisesti käyttäjän roolin aktiivisesta mittauksen suorittajasta prosessin valvojaksi – vähentää dramaattisesti inhimillisten virheiden esiintymistiheyttä ja suuruutta ilman täysin automatisoidun CNC-työstökeskuksen pääomasijoitusta.
Digitaalisen näytön telasorvissa yhdistyvät raskaan telan sorvauskoneen rakenteellinen kestävyys integroituun digitaaliseen lukujärjestelmään (DRO) ja korkeammissa malleissa ohjelmoitavaan ohjausliittymään, joka ohjaa akselin liikettä, karan nopeutta ja syöttöarvoja. Termi "joustava" viittaa koneen kykyyn sovittaa monenlaisia telan halkaisijoita, pituuksia ja materiaaleja – halkaisijaltaan 100 mm pienistä painosylintereistä suuriin yli 1 500 mm:n paperitehdasteloihin – samalla konealustalla, usein säädettävän takapylvään asennon, vaihdettavien työkalujärjestelmien ja vaihtelevan pyörimisnopeuden avulla.
"Korkea suorituskyky" kuvaa karan jäykkyyden, leikkaustehon, lämpöstabiilisuuden ja digitaalisen mittaustarkkuuden yhdistelmää, jotka yhdessä mahdollistavat koneen tiukkojen mittatoleranssien ylläpitämisen pitkillä jatkuvilla leikkauskierroksilla. Telasorvin toiminnot sisältävät usein useiden metrien pituisia materiaalinpoistokulkuja karkaistua terästä, valurautaa, kumipinnoitettua tai yhdistelmärullapintoja pitkin – olosuhteet, jotka testaavat sekä koneen rakenteellista eheyttä että ohjausjärjestelmän takaisinkytkentäsilmukan johdonmukaisuutta. Suorituskykyiset koneet vastaavat näihin vaatimuksiin vahvistetulla alustarakenteella, korkearesoluutioisilla lineaarisilla koodereilla ja lämpötilakompensoiduilla mittausjärjestelmillä.
Digitaalinen lukujärjestelmä on keskeinen tekniikka, jonka avulla digitaalisen näytön rullasorvi vähentää inhimillisiä virheitä. Lineaariset enkooderit - joko optinen lasivaaka tai magneettinauhatyyppi - asennetaan sorvin X-akselia (ristipalkki) ja Z-akselia (kelkka) pitkin. Nämä enkooderit havaitsevat liukukappaleen todellisen sijainnin tarkkuusmalleissa tyypillisesti 0,001 mm:stä 0,0001 mm:iin ja lähettävät nämä tiedot jatkuvasti käyttäjän silmien korkeudelle asennettuun DRO-näyttöpaneeliin.
Yksi kavalimmista virhelähteistä analogisessa sorvitoiminnassa on parallaksi – näennäinen muutos valitsinosoittimen asennossa, kun käyttäjän näkölinja ei ole täysin kohtisuorassa kellotauluun nähden. Tarkkuustyöstöympäristöjen tutkimukset ovat dokumentoineet jopa 0,03 mm:n parallaksivirheet normaaleissa käsipyörän valitsimissa tyypillisestä seisoma-asennosta katsottuna. Digitaalinen näyttö eliminoi parallaksin kokonaan esittämällä absoluuttisen numeerisen arvon, joka on identtinen riippumatta käyttäjän katselukulmasta, pään korkeudesta tai etäisyydestä paneelista. Tämä yksittäinen muutos poistaa virhelähteen, joka vaikuttaa jokaiseen tuotantovuoron aikana tehtyyn akselin säätöön.
Nykyaikaiset DRO-järjestelmät joustavilla rullasorveilla tarjoavat sekä absoluuttisen että inkrementaalisen paikannustilan, joka voidaan kytkeä napin painalluksella. Absoluuttisessa tilassa kaikki näytettävät koordinaatit viittaavat kiinteään peruspisteeseen – tyypillisesti rullan pintaan tai referenssiolakkeeseen – joka on määritetty toiminnon alussa. Inkrementaalisessa tilassa näyttö nollautuu missä tahansa käyttäjän määrittämässä paikassa ja näyttää vain etäisyyden, joka on siirretty kyseisestä vertailupisteestä. Mahdollisuus vaihtaa näiden tilojen välillä ilman matemaattista laskentaa estää kertyneet aritmeettiset virheet, joita esiintyy, kun käyttäjät seuraavat manuaalisesti useita peräkkäisiä inkrementaalisia liikkeitä analogisissa koneissa, joissa yksittäinen summausvirhe leviää kaikkien myöhempien paikannusvaiheiden läpi.
Reaaliaikaisen sijainnin näytön lisäksi korkean spesifikaation joustavat digitaaliset näyttötelasorvit sisältävät parametrien muistijärjestelmiä, joiden avulla kuka tahansa käyttäjä voi tallentaa, palauttaa ja suorittaa täydellisiä työstöohjelmia – mukaan lukien tavoitehalkaisijat useissa kohdissa rullan pituudella, syöttönopeudet, karan nopeudet ja viimeistelyn syöttösyvyydet – kuka tahansa käyttäjä ilman, että hän tarvitsee yksilöllistä taitoa tai kokemusta.
Tämä ominaisuus ratkaisee yhden telakoneistuksen jatkuvimmista laadun yhtenäisyysongelmista: käyttäjien väliset vaihtelut. Kun kokenut kuljettaja perustaa telahiontapassin tunteen, tavan ja vuosien aikana kehitettyjen henkilökohtaisten peukalosääntöjen perusteella, tämän asennuksen toistaminen vähemmän kokeneen kollegan kanssa tuo huomattavaa vaihtelua. Digitaalisen parametrien tallennuksen avulla ensimmäisen käyttäjän testatuista parametreista tulee validoitu ohjelma, jonka jokainen myöhempi käyttäjä voi palauttaa ja suorittaa samoilla asetuksilla henkilökohtaisesta kokemuksestaan riippumatta. Tuloksena on, että osien laadusta tulee pikemminkin ohjelman kuin henkilön funktio – olennainen muutos laadunvarmistusfilosofiassa.
Monet digitaalisen näytön rullasorvit toteuttavat tavoitearvon ääni- tai visuaalisella varoitustoiminnolla. Käyttäjä syöttää lopullisen kohdemitan tietylle leikkaukselle, ja DRO-järjestelmä tarkkailee live-aseman lukemaa tämän kohteen suhteen. Kun työkalu lähestyy ohjelmoidun läheisyyden sisällä – esimerkiksi 0,05 mm:n päässä lopullisesta halkaisijasta – järjestelmä aktivoi varoitusilmaisimen, joka varoittaa käyttäjää hidastamaan syöttönopeutta ja valmistautumaan pysähtymään. Tämä estää yleisen virheen, jossa tavoitehalkaisija ylitetään huomaamattoman tai väsyneen käsinsyötön aikana, jota ei voida korjata telasorvissa ilman uudelleenasennusta ja uudelleen leikkaamista suuremmasta halkaisijasta.
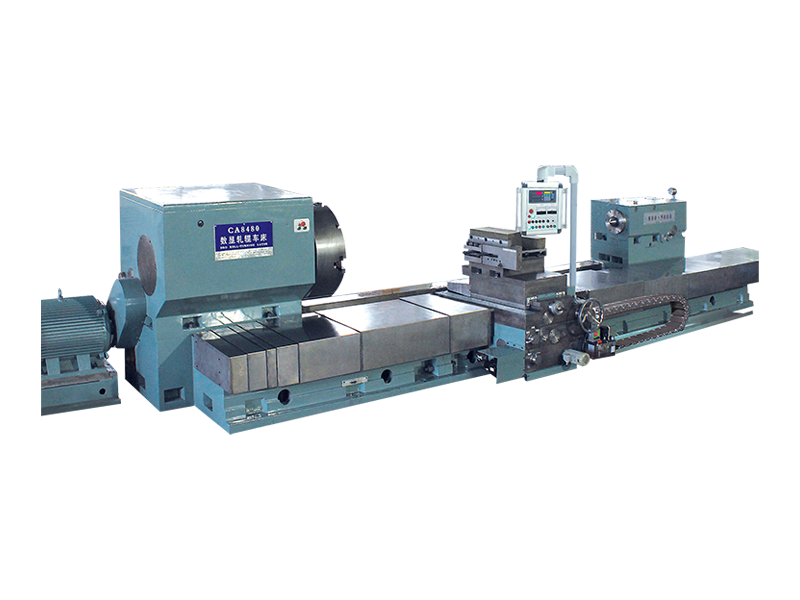
Digitaalisen näytön telasorveja on saatavana useissa kokoonpanoissa, joissa on asteittain korkeampi automaatio- ja virheiden vähentämiskyky. Alla olevassa taulukossa verrataan keskeisiä ominaisuuksia vakio-, tehostettujen ja suorituskykyisten kokoonpanojen välillä, jotta ostajat voivat tunnistaa oikean määritystason tuotantovaatimuksiinsa.
| Ominaisuus | Vakio DRO | Parannettu DRO | Korkea suorituskyky |
| Näytön resoluutio | 0,001 mm | 0,001 mm | 0,0001 mm |
| Parametrien tallennus | Ei mitään | Jopa 50 ohjelmaa | Rajoittamaton (USB/verkko) |
| Kohdevaroitustoiminto | Ei | Äänimerkki | Äänittävä automaattinen syöttöpysäytys |
| Enkooderin tyyppi | Magneettinauha | Optinen lasivaaka | Optinen lämpökompensointi |
| Karan nopeuden säätö | Manuaali vaihteisto | Taajuusmuuttaja | Servoohjattu CSS:llä |
| Tietojen ulostulo | Ei mitään | USB-vienti | Reaaliaikainen verkko/MES-linkki |
Tehokkaat digitaaliset näyttötelasorvit, jotka on varustettu servo-ohjatuilla karakäytöillä, voivat toteuttaa vakiopintanopeuden (CSS) – toiminnon, joka säätää automaattisesti karan kierroslukua, kun leikkaustyökalu liikkuu säteittäisesti sisään- tai ulospäin tasoitusoperaatioiden aikana, jotta työkalun kärjessä leikkausnopeus pysyy tasaisena työkappaleen hetkellisestä halkaisijasta riippumatta. Telasorvissa, jossa käyttäjä valitsee manuaalisesti kiinteän karan nopeuden, todellinen leikkausnopeus työkalun kärjessä muuttuu halkaisijan muuttuessa, mikä aiheuttaa epäjohdonmukaista lastun muodostusta, pinnan viimeistelyn vaihtelua ja arvaamatonta työkalun kulumista. Nämä vaihtelut edellyttävät, että käyttäjä tekee jatkuvia kompensoivia arvioita – kognitiivisesti vaativa tehtävä, joka aiheuttaa lisää inhimillisiä virheitä erityisesti pitkien monihalkaisijaisten rullaprofiilien aikana.
CSS-ohjaus poistaa tämän kognitiivisen taakan kokonaan automatisoimalla karan nopeusvasteen. Käyttäjä syöttää vain leikattavan työkappaleen materiaalin tavoitepinnan nopeuden metreinä minuutissa, ja ohjausjärjestelmä käsittelee kaikki kierrosluvun säädöt läpinäkyvästi. Tuloksena on tasainen pinnan viimeistely koko rullaprofiilissa, ennustettava ja toistettava työkalun käyttöikä sekä pinnan nopeuteen liittyvien käyttäjän säätövirheiden täydellinen eliminointi.
Teknisten eritelmien lisäksi joustavan korkean suorituskyvyn digitaalisen näyttötelasorvin käytännöllinen päivittäinen työnkulku on suunniteltu minimoimaan käyttäjälle toistuvien tuotantosyklien aikana kohdistuva kognitiivinen kuormitus. Virheiden vähentäminen ei saavuteta pelkästään paremman mittauslaitteiston avulla, vaan älykkäällä käyttöliittymäsuunnittelulla, joka ohjaa käyttäjää prosessin jokaisen vaiheen läpi.
Valmistajat, jotka ovat siirtyneet perinteisistä analogisista telasorveista joustaviin korkean suorituskyvyn digitaalisiin näyttökoneisiin, raportoivat jatkuvasti mitattavissa olevasta hylkäysasteen laskusta. Tyypillisiä dokumentoituja parannuksia ovat halkaisijan toleranssin ulkopuolisten hylkäysten väheneminen 60–80 prosenttia verrattuna muuntamista edeltäviin perusarvoihin, pinnan viimeistelyn epäyhdenmukaisuuden väheneminen 40–60 prosenttia, mikä johtuu CSS-ohjauksesta ja johdonmukaisesta syöttönopeuden hallinnasta, sekä asennukseen liittyvien ensimmäisen kappaleen virheiden väheneminen yli 70 prosenttia ohjelmoitujen ohjelmointisekvenssien avulla.
Nämä parannukset johtavat suoraan alentuneisiin materiaaliromukustannuksiin, lyhyempiin uusintatyötunteihin, lyhyempiin toimitusaikoihin ja parempiin asiakastyytyväisyyspisteisiin – kaikki tämä johtuu koneinvestoinnista, joka yleensä maksaa murto-osan vastaavasta täys-CNC-sorvauskeskuksesta. Rullatyöstöissä, joissa työkappaleiden halkaisijat, pituudet ja materiaalit vaihtelevat usein, digitaalisen näytön telasorvin alustan joustavuus – joka on nopeasti ohjelmoitavissa jokaista uutta telaspesifikaatiota varten ilman pitkää CNC-ohjelman muokkausta – tarjoaa lisäetuja tuottavuudelle, joka vahvistaa entisestään perinteisistä analogisista laitteista siirtymisen investointien tuottoa.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu Province.
Tehdaskohtaus
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Kaikki oikeudet pidätetään.


