


A CNC-rullatyöstökone automatisoi metallilevyjen ja -kelojen taivutuksen, muotoilun ja muotoilun erittäin tarkasti, mutta tarkkuus ei yksinään takaa tehokasta ja vähän hukkaa aiheuttavaa toimintaa. Telakäsittelyssä jätettä voi syntyä materiaaliromusta, koneen seisokeista, energiatehokkuudesta ja inhimillisistä virheistä, jotka kaikki lisäävät kustannuksia ja vähentävät läpimenoa. Tässä artikkelissa hahmotellaan käytännöllisiä, toimivia strategioita jätteen minimoimiseksi tuotantoprosessin jokaisessa vaiheessa käytettäessä CNC-telakäsittelykonetta.
Ennen kuin jätettä voidaan vähentää, se auttaa tunnistamaan, mistä se tyypillisesti syntyy. CNC-telakäsittelytoiminnoissa jäte jakautuu yleensä muutamaan toistuvaan luokkaan, joista kukin vaatii erilaista lähestymistapaa tehokkaaseen käsittelyyn.
Materiaalijäte on usein suurin ja kallein telakäsittelyn tehottomuuden lähde. Koska CNC-telakoneet toimivat ohjelmoitujen ohjeiden mukaan, ohjelmoinnin tarkkuus vaikuttaa suoraan siihen, kuinka paljon raaka-ainetta käytetään verrattuna hukkaan.
Sisäkkäisohjelmiston käyttäminen sen suunnitteluun, miten osat järjestetään levylle tai kelalle ennen käsittelyä, vähentää leikkausjätettä merkittävästi. Simuloimalla layoutia digitaalisesti ennen tuotannon aloittamista, käyttäjät voivat tunnistaa materiaalitehokkaimman järjestelyn sen sijaan, että luottaisivat manuaaliseen estimointiin, joka usein jättää tarpeettomia aukkoja osien väliin.
Hyvin suunnitelluistakin ohjelmista syntyy romua, jos itse konetta ei ole kalibroitu kunnolla. Telan kohdistus, paineasetukset ja syöttönopeudet on tarkistettava säännöllisesti, koska pienetkin poikkeamat voivat aiheuttaa materiaalin taivutuksen tai leikkausta väärin, mikä johtaa hylättyihin osiin, joita ei voida käyttää uudelleen.
Koneen seisokkiin ja pitkiin asennusmenettelyihin menetetty aika johtaa suoraan tuotantokapasiteetin hukkaan. Näiden viivästysten vähentäminen edellyttää sekä menettelytapamuutoksia että ennaltaehkäiseviä huoltokäytäntöjä.
Standardoitujen asetusten tarkistuslistojen luominen yleisille työtyypeille vähentää aikaa, jonka käyttäjät käyttävät asetusten säätämiseen ajojen välillä. Todettujen ohjelmaparametrien tallentaminen toistuville osille poistaa myös tarpeen ohjelmoida uudelleen alusta joka kerta, kun tuttu työ palaa aikatauluun.
Odottamattomat viat ovat yksi häiritsevimmistä jätteen muodoista, koska ne pysäyttävät tuotannon kokonaan ja johtavat usein keskeneräisiin tai vaurioituneiden osien jäämiseen koneeseen. Ennaltaehkäisevä huoltoaikataulu, jossa huomioidaan voitelu, telojen kuluminen ja ohjausjärjestelmän tarkistukset ennen ongelmien ilmenemistä, auttaa välttämään näitä kalliita keskeytyksiä.
| Huoltotehtävä | Suositeltu taajuus | Jäte estetty |
| Rullan kohdistuksen tarkistus | viikoittain | Väärinmuodostuksen aiheuttama materiaaliromu |
| Liikkuvien osien voitelu | viikoittain | Odottamaton seisokki |
| Ohjausjärjestelmän kalibrointi | Kuukausittain | Ohjelmointivirheitä |
| Työkalujen kulumisen tarkastus | Kuukausittain | Ennenaikainen työkaluvika |
Energiajäte jää usein huomiotta, koska se ei tuota näkyvää romua, mutta se silti lisää tarpeettomasti tuotantokustannuksia. CNC-telatyöstökoneet kuluttavat tehoa myös lepotilan aikana, ja tehottomat käyttöasetukset voivat lisätä energiankulutusta parantamatta tuotannon laatua.
Samankaltaisten töiden ryhmitteleminen vähentää sitä, kuinka monta kertaa kone tarvitsee käynnistyä, jäähtyä tai vaihtaa merkittävästi eri asetusten välillä. Samanlaisten materiaalipaksuuksien tai osien geometrioiden eräkäsittely minimoi toistuviin säätöihin kuluvan energian.
Koneen käyttäminen tarpeettoman suurilla nopeuksilla tai paineilla tietylle materiaalille ei paranna tehoa ja usein lisää energiankulutusta kiihdyttäen samalla työkalun kulumista. Säästää energiaa laadusta tinkimättä, kun asetukset sovitetaan tarkasti materiaalispesifikaatioiden mukaan.
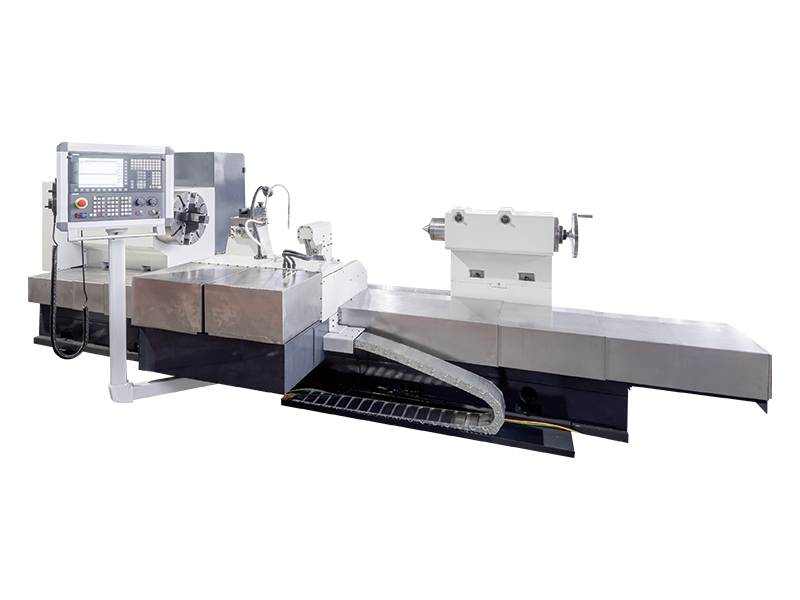
Telat ja työkalut ovat merkittävä investointi, ja virheellisten käyttöparametrien aiheuttama ennenaikainen kuluminen on eräänlaista jätettä, joka sekoittuu ajan myötä. Oikean telan paineen, nopeuden ja syöttönopeuden valitseminen kullekin materiaalityypille pidentää työkalun käyttöikää ja vähentää kalliiden vaihtojen tiheyttä. Käyttäjien tulee myös välttää materiaalien käsittelyä työkalun nimellispaksuus- tai kovuusalueen ulkopuolella, koska se nopeuttaa kulumista huomattavasti normaalia enemmän.
Manuaaliset korjaukset ja uudelleentyöstö kuluttavat työtunteja, jotka muuten voitaisiin käyttää tuottaviin tehtäviin. Kaksi toisiaan täydentävää strategiaa auttavat vähentämään tällaista jätettä: lisäämällä automaatiota tarvittaessa ja varmistamalla, että käyttäjät ovat asianmukaisesti koulutettuja havaitsemaan ongelmat ajoissa.
Hukan vähentäminen CNC-telakäsittelyssä ei ole kertaluonteinen korjaus, vaan jatkuva mittaus- ja parannusprosessi. Keskeisten mittareiden, kuten romumäärän, koneen käytettävyyden ja energiankulutuksen seuranta tuotettua yksikköä kohti antaa selkeän lähtökohdan, jota vasten parannuksia voidaan mitata. Näiden tietojen säännöllinen tarkistaminen käyttäjien ja huoltohenkilöstön kanssa auttaa tunnistamaan uusia mahdollisuuksia jätteen vähentämiseen, jotka eivät välttämättä näy yhdellä tarkastuksella tai auditoinnilla.
Käsittelemällä materiaalin käyttöä, koneen käytettävyyttä, energiankulutusta, työkalujen pitkäikäisyyttä ja työn tehokkuutta yhdessä valmistajat voivat merkittävästi vähentää jätettä koko telakäsittelyn työnkulussa. Nämä parannukset eivät ainoastaan alenna tuotantokustannuksia, vaan edistävät myös yhdenmukaisempaa tuotteiden laatua ja kestävämpää valmistustoimintaa yleisesti.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu Province.
Tehdaskohtaus
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Kaikki oikeudet pidätetään.


