


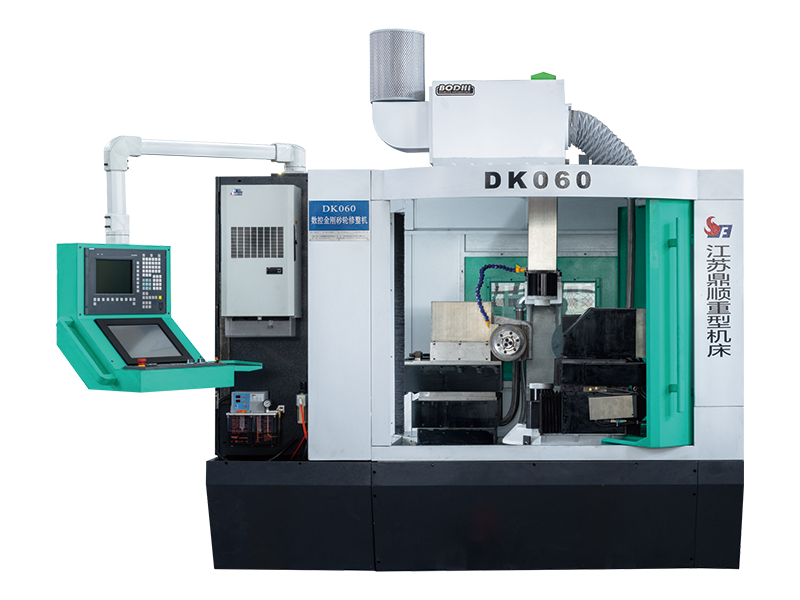
A timanttilaikan hiomakone on työkalu tai kone, jota käytetään palauttamaan hiomalaikkojen leikkausteho ja geometrinen tarkkuus. Ajan myötä hiomalaikat kuormituvat työkappalemateriaalilla, menettävät terävät leikkausreunansa ja kehittävät epätasaisia profiileja. Sidonta poistaa pyörän kuluneen ulkokerroksen, paljastaen tuoreita hiomarakeita ja korjaa pyörän muotoa. Timanttia käytetään sidemateriaalina, koska se on kovin tunnettu aine ja se voi leikata tehokkaasti läpi pyörän hankaavia rakeita – olivatpa nämä rakeet alumiinioksidia, piikarbidia tai kuutiometriä boorinitridiä (CBN).
Pukeutumisprosessilla on kaksi erillistä tarkoitusta: totuttelu ja pukeutuminen. Truing palauttaa pyörän geometrisen muodon – tekee siitä täydellisen pyöreän ja varmistaa, että pintaprofiili on oikea suunniteltua hiontatoimintoa varten. Pukeutuminen avaa pyörän pintarakennetta luoden huokoisuutta ja terävyyttä, joita tarvitaan tehokkaaseen leikkaustoimintoon. Molemmat toiminnot suoritetaan usein samanaikaisesti timanttihiomakoneella riippuen käytetystä työkalutyypistä ja koneen kokoonpanosta.
Timanttihiomatyökaluja ja hiomakoneita on useita eri kokoonpanoja, joista jokainen sopii tiettyihin pyörätyyppeihin, koneen asetuksiin ja tuotantovaatimuksiin. Niiden välisten erojen ymmärtäminen on ensimmäinen askel kohti oikean ratkaisun valintaa hiontatoimintaasi varten.
Yksipisteinen timanttikaappi on perinteisin ja laajimmin käytetty tyyppi. Se koostuu yhdestä luonnollisesta tai synteettisestä timantista, joka on asennettu teräsvarren kärkeen. Käyttäjä ajaa lipaston pyörivän hiomalaikan pinnan poikki kontrolloidulla syöttönopeudella ja syvyydellä. Yksipisteiset lipastokoneet ovat erittäin tehokkaita pinta-, sylinterimäisessä ja keskittömässä hionnassa käytettävien suorapintaisten pyörien kohdistamiseen ja viimeistelyyn. Niiden tärkein etu on yksinkertaisuus: ne ovat edullisia, helppokäyttöisiä, ja niitä voidaan teroittaa uudelleen kääntämällä vartta hieman tuoreen timanttipinnan paljastamiseksi. Ne kuitenkin kuluvat suhteellisen nopeasti, kun pukeudut kovempiin laikoihin, kuten CBN- tai timanttihiomalaikat.
Monipisteiset timanttikaapit sisältävät useita pieniä timanttihiukkasia jakautuneena kärjen alueelle yhden suuren kiven sijaan. Tämä jakaa sidontakuorman useiden kosketuspisteiden kesken, mikä pidentää työkalun käyttöikää ja tasaisemman pinnan viimeistelyä muokatussa pyörässä. Ne sopivat erityisen hyvin korkean tuotannon ympäristöihin, joissa pukemistiheys on korkea ja tasainen pyörän topografia on kriittinen. Monipistekaapit tuottavat hieman erilaisen pintarakenteen kuin yksikärkityökalut - tyypillisesti hienomman, tasaisemman leikkauspinnan - mikä voi olla edullista hiottaessa komponentteja, jotka vaativat pientä pinnan karheutta.
Pyörivät timanttikaapit, jotka tunnetaan myös nimellä timanttirullat tai pyörivät sidontalevyt, käyttävät pyörivää kiekkoa tai rullaa, joka on kyllästetty timanttihiukkasilla hiomalaikan kuntoon. Sidontatelaa käytetään joko erillisellä moottorilla tai koskettamalla itse hiomalaikkaa (tätä kokoonpanoa kutsutaan murskaussidokseksi). Pyörivät keittiökaapit ovat erittäin tehokkaita ja pystyvät toistamaan monimutkaisia profiileja hiomalaikan pinnalla erinomaisella toistettavuudella. Ne ovat suositeltavin valinta CNC-hiomakoneissa, joissa on ohjelmoitu automatisoidut hiontajaksot ja profiilin tarkkuus on ensiarvoisen tärkeää. Kompromissi on hinta: pyörivät timanttikaapit ovat huomattavasti kalliimpia kuin kiinteät tyypit, vaikka ne tarjoavatkin paljon alhaisemmat kustannukset mekkoa kohti pitkillä tuotantosarjoilla.
Timanttihiomalaikkoja ja -puikkoja käytetään ensisijaisesti superhiomalaikkojen – erityisesti CBN- ja timanttihiomalaikkojen – hiomiseen, kun perinteiset sidontatyökalut eivät ole tehokkaita. Nämä työkalut koostuvat pehmeämmästä hiomamateriaalista, kuten valkoisesta alumiinioksidista tai piikarbidista, liimatusta lohkosta, johon on upotettu hienoja timanttihiukkasia. Kun niitä painetaan pyörivää superhiomalaikkaa vasten, ne poistavat valikoivasti hiomarakeiden välistä sidosmateriaalia, mikä avaa pyörän rakennetta ja parantaa leikkaustehoa. Niitä käytetään yleisesti työkalujen ja leikkureiden hiontaan, tarkkuuspintojen hiontaan ja kaikissa sovelluksissa, joissa superhiomalaikan suorituskyky on palautettava muuttamatta merkittävästi vanteen geometriaa.
Terätyyppiset ja muotoiset timanttikaapit ovat erikoistyökaluja, jotka on suunniteltu pukemaan hiomalaikat tiettyyn mukautettuun profiiliin. Litteän tai yksinkertaisen sädepinnan pukemisen sijaan nämä työkalut on muotoiltu vastaamaan halutun pyörän profiilin käänteistä ja kulkevat pyörän pinnan poikki tämän muodon toistamiseksi tarkasti. Niitä käytetään laajalti hammaspyörien hiontaan, kierteiden hiontaan ja monimutkaisten poikkileikkausprofiilien valmistukseen. Timanttisegmentit tai -terät on järjestetty vastaamaan vaadittua muotoa, ja kulumista on tarkkailtava huolellisesti, koska leikkausprofiilin heikkeneminen siirtyy suoraan työkappaleeseen.
| Kirjoita | Paras | Profiiliominaisuus | Suhteellinen hinta |
| Yksi piste | Yleiskäyttöiset, suorat pyörät | Yksinkertainen litteä/kulma | Matala |
| Multi-Point | Korkea tuotanto, tasainen viimeistely | Tasainen/kohtalainen säde | Matala–Medium |
| Pyörivä rulla | CNC-hionta, monimutkaiset profiilit | Monimutkaiset muodot | Korkea |
| Block/Stick | Superhiovat pyörät (CBN/timantti) | Vain avaus | Matala–Medium |
| Muoto/terä | Kierteiden, hammaspyörien ja profiilien hionta | Mukautetut profiilit | Keski-korkea |
Vaikka oikea pukeutumistyyppi olisi valittu, pukeutumistulokset riippuvat suuresti siitä, miten prosessi suoritetaan. Pienet virheet asennuksessa tai tekniikassa voivat aiheuttaa pyörän, joka leikkaa huonosti, tuottaa liikaa lämpöä tai jättää huonon pinnan työkappaleisiin. Seuraavat käytännön vinkit kattavat tärkeimmät parametrit ja tavat, jotka erottavat keskinkertaiset pukeutumistulokset erinomaisista.
Yksipisteiset timanttikaapit on asennettava pieneen kulmaan – tyypillisesti 10–15 astetta pystysuunnassa vinossa pyörän pyörimissuuntaan. Tämä kulma varmistaa, että timanttikärki koskettaa pyörää puhtaasti ja estää lipastoa vetäytymästä pyörän pintaan, mikä aiheuttaisi lohkeilua ja ennenaikaista kulumista. Timantti tulee myös sijoittaa hieman pyörän keskiviivan alapuolelle, ei sen yläpuolelle, jotta leikkaus pysyy vakaana. Pyörivillä lipastoilla on omat valmistajan määrittämät nopeussuhdevaatimukset, ja jos näitä suhteita ei saavuteta, pyörän pinta on liian avoin tai liian lasitettu.
Lipaston syöttönopeus pyörän pinnan poikki ohjaa suoraan tuloksena olevaa pinnan topografiaa. Hidas syöttönopeus tuottaa hienon, sileän pyörän pinnan, joka sopii viimeistelyhiontaan, kun taas nopeampi syöttönopeus luo karkeamman, avoimemman rakenteen, joka on ihanteellinen aggressiiviseen materiaalin poistoon. Samoin leikkaussyvyys sidontaa kohti tulee pitää pienenä – tyypillisesti välillä 0,01–0,03 mm per ajo – jotta vältetään timantin ylikuormittaminen ja liiallisen lämmön muodostuminen. Useiden kevyiden passien ottaminen on melkein aina parempi kuin yrittää pukeutua raskaasti yhdellä kertaa.
Pukeutuminen tuottaa merkittävää lämpöä timantin ja pyörän välisellä kosketusalueella. Ilman jäähdytysnestettä tämä lämpö voi murtaa timanttikärjen, vahingoittaa pyörän sidosta ja aiheuttaa lämpöjännitystä, joka johtaa ennenaikaiseen pyörän rikkoutumiseen. Levitä aina runsas virtaus hiontajäähdytysnestettä – vesiliukoista nestettä tai öljypohjaista jäähdytysnestettä prosessista riippuen – tarkasti suunnattuna sidoksen kosketuskohtaan. Sivulta levitetty tulvajäähdytysneste on usein riittämätön; erillinen jäähdytysnestesuutin, joka on sijoitettu osumaan täsmälliseen kosketuskohtaan, tarjoaa paljon paremman lämpösuojan ja lastujen huuhtelun.
Timanttilipasto kuluu ajan myötä, ja kulunut lipasto tuottaa epäjohdonmukaisia tuloksia. Tarkista yksikärkisten työkalujen timanttikärki säännöllisesti suurennuksella ja käännä vartta 30–45 astetta, kun tasainen kulumispinta tulee näkyviin. Tämä paljastaa tuoreen huippuluokan ja palauttaa pukeutumiskyvyn. Jos kyseessä on monipiste- ja pyörivä lipasto, seuraa suoritettujen pukeutumisten kokonaismäärää ja vertaa pyörän pinnan laatua tunnettuihin hyviin tuloksiin. Kun pukeminen alkaa vaatia enemmän siirtoja hyväksyttävän terävyyden saavuttamiseksi, on aika vaihtaa tai kunnostaa työkalu.
Monet käyttäjät pukeutuvat vain havaitessaan ilmeisiä ongelmia – palamisjälkiä, huonoa pintakäsittelyä tai mittojen poikkeamaa. Tarkkuushionnassa tämä reaktiivinen lähestymistapa on liian myöhäistä. Ennakoivan pukemisaikataulun laatiminen hiottujen osien tai poistetun materiaalin määrän perusteella pitää pyörän optimaalisessa kunnossa ja estää asteittaisen laadun heikkenemisen. Kriittisissä sovelluksissa, kuten laakerikisoissa tai ilmailukomponenteissa, pukeutuminen jokaisen erän jälkeen tai kiintein materiaalin poistovälein on vakiokäytäntö.
Ymmärtäminen, mitä ei saa tehdä, on yhtä arvokasta kuin parhaiden käytäntöjen tunteminen. Seuraavia virheitä havaitaan usein korjaamoissa, ja ne johtavat huonoihin viimeistelytuloksiin, lyhenemään työkalun käyttöikää ja vaurioituneita hiomalaikkoja:
Välttämällä nämä sudenkuopat ja noudattamalla yllä kuvattuja käytännön ohjeita, käyttäjät voivat merkittävästi pidentää sekä hiomalaikan että timanttikoneen käyttöikää ja tuottaa jatkuvasti työkappaleita, jotka täyttävät tiukat mitta- ja pinnanlaatuvaatimukset.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu Province.
Tehdaskohtaus
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Kaikki oikeudet pidätetään.


