


Särötyneen telan vuoksi tapahtuva tehtaan seisokki maksaa enemmän kuin pelkkä seisokki. Kun rulla suunniteltiin kunnostukseen, mutta huoltosuunnitelma jäi jälkeen, ketjureaktio vaikuttaa valu-, valssaus- ja viimeistelytoimintoihin. Useimmilla valssaamoilla ei ole pulaa huoltotöistä, mutta niiltä puuttuu usein selkeä telan huolto-ohjelma, joka sovittaa laitteiden ominaisuudet tuotantoprioriteettien kanssa. Muodollinen ohjelma muuttaa kysymyksen "kumpi rulla epäonnistuu seuraavaksi" kysymykseen "kumpi rulla saa palvelun ennen kuin se epäonnistuu ja mitkä koneet suorittavat sen palvelun luotettavasti".
Käytännöllinen rullan huolto-ohjelma ei ole toimenpiteiden seinä. Se on päätöskehys, joka auttaa terästehdasta suojelemaan arvokkaimmat telansa, ajoittamaan oikean huollon oikeaan aikaan ja valitsemaan työstökoneet, jotka voivat todella palauttaa telan aiottuun toleranssiin ja pinnan kuntoon.
Odottamattomat telahäiriöt ovat usein oire epävirallisesta kunnossapidosta. Jos telat vaihdetaan vasta, kun halkeama tai pintavika havaitaan, tehdas ottaa täyden vaikutuksen tuotantoon, tuotteen laatuun ja varastokustannuksiin. Vaihtoehtona on suunnitella rullan kuluminen, seurata sitä systemaattisesti ja hankkia tarvittavat laitteet sen torjumiseksi ennen kuin se häiritsee rullaa.
Tela ei ole kulutustavara samassa mielessä kuin leikkuuterä tai laakeri. Se on raskas, arvokas komponentti, jonka käyttöikä riippuu useista toisiinsa vaikuttavista tekijöistä: vierintäkuormasta, nopeudesta, lämpötilasta, materiaalikoostumuksesta ja kunnostustyön laadusta. Realistinen kunnossapidon suunnittelu alkaa näiden muuttujien seurannasta jokaisen kriittisen rullan kohdalla. Ilman telahistorian kirjaamista jokainen huoltopäätös on likimääräinen, ja tämän arvioinnin seuraukset voivat ulottua koko tehtaan tuotantoon.
Yksi esimerkki: työtelaan, jota ei valvota tarkasti, saattaa kehittyä pintavika, joka on vielä tarpeeksi pieni korjattavaksi kevyellä hiontakierroksella. Jos se jää kiinni myöhässä, sama rulla vaatii paljon enemmän materiaalin poistoa, mikä lyhentää sen käyttöhalkaisijaa, vähentää jäljellä olevien kunnostusjaksojen määrää ja tekee lopulta vaihdon tarpeelliseksi aikaisemmin. Oikein ajettu rullan huolto-ohjelma muuttaa tätä mallia asettamalla tarkastusvälit todellisiin käyttötietoihin eikä liian helposti syrjäytettävään epämääräiseen aikatauluun.
Muuntaminen ajo-vikakäytöstä suunniteltuun huoltoon antaa tehtaalle ennustettavan kuvan telan saatavuudesta. Raskaassa teräsympäristössä jokaisella odottamattomalla rullanvaihdolla on kustannukset, jotka ulottuvat huoltohenkilöstön ulkopuolelle. Sammutus voi myös keskeyttää tandemlinjan, viivästyttää valuaikataulua tai vaatia laattojen lisälämmityksen. Suunnitellulla ohjelmalla nämä tapahtumat tulevat osaksi tehtaan toimintakalenteria viikoittain johdon aikaa vievien hätätilanteiden sijaan.
Ääniohjelmaa ei kopioida toisesta tehtaasta. Siinä otetaan huomioon telapopulaatio, tehtaan erityiset kulumiskuviot, käytettävissä oleva koneistuskapasiteetti ja valssattavan tuotteen kaupalliset rajoitteet. Ydinrakenne sisältää yleensä neljä elementtiä: telan inventointi ja luokittelu, huoltostrategian valinta, tarkastus- ja kunnonvalvonta sekä toteutus erityisillä laitteilla.
Ensimmäinen askel on tietää, mitkä rullat sisältävät suurimman riskin. Rulla voi olla kriittinen, koska se vaikuttaa suoraan nauhan laatuun tai koska se on ryhmänsä kallein tuote tai koska sen saaminen vaatii pitkän läpimenoajan. Aloita luokittelutaulukosta, joka perustuu arvoon ja korvaamisen vaikeuteen. Tämä yksinkertainen matriisi mahdollistaa resurssien keskittämisen sinne, missä epäonnistuminen aiheuttaisi suurimman menetyksen.
| Luokittelu | Käytä vakavuutta | Vaihtokulut | Suositeltu huoltotapa |
|---|---|---|---|
| Kriittinen rulla | Korkea ja usein | Korkea | Tarkasta määräajoin; kunnostetaan heti kun toleranssiraja on lähellä |
| Normaali työrulla | Kohtuullinen ja ennakoitava | Kohtalainen | Ennaltaehkäisevä kunnostus tuotetun tonnimäärän perusteella |
| Vararulla | Matala, mutta pitkä kierto | Erittäin korkea | Kuntopohjainen valvonta suunnitellun pitkän jakson huollolla |
| Vararulla | Muuttuva | Matala | Ota käyttöön ensiötelan kunnostuksen aikana |
Kaikkia rullia ei pidä huoltaa samalla tavalla. Ylläpitoterminologiassa on useita laajoja strategioita:
Monilla tehtailla porrastettu järjestelmä toimii parhaiten. Arvokkaita varateloja voidaan valvoa kuntoperusteisesti, vahvan kulumishistorian omaavat työtelat voivat seurata ennaltaehkäiseviä välejä ja vähäarvoiset, lopputuotteeseen vähän vaikuttavat telat voidaan huoltaa reaktiivisesti. Tarkoituksena ei ole valita edistyneintä strategiaa jokaiselle rullalle, vaan käyttää huoltotunnit siellä, missä niillä on suurin vaikutus.
Yksi rullan huolto-ohjelman käytännöllisimmistä osista on huollon käynnistävien rajojen määrittäminen. Jos esimerkiksi työtelan halkaisijatoleranssi on 0,05 mm ja pinnan karheusraja Ra 0,4 μm, nämä luvut on kirjoitettava ylös ja sovitettava liikkeen mittauskykyyn. Sama pätee suoruuteen ja samankeskisyyteen. On valittava toleranssit, jotka tehtaan oma telahiomakone tai sorvi voi jatkuvasti saavuttaa, ei arvoja, jotka ovat teknisesti toivottavia mutta toiminnallisesti ulottumattomissa.
Selkeiden hyväksymisarvojen määrittäminen estää tuotanto- ja huoltotiimien välisen yhteisen riidan: halu ajaa rullaa pidempään verrattuna tarpeeseen pitää pinnan laatu vakaana. Kun numerot määritellään ohjelmassa, neuvottelut korvataan rutiinilla.
Huoltosuunnitelma on vain niin tehokas kuin sen toteuttamiseen käytetyt laitteet. Kun tela poistetaan linjalta, se on käännettävä, hiottava tai regeneroitava tilaan, joka on lähellä uutta telaa. Terästehtaalla tämä tarkoittaa usein suurten, kovien tai monimutkaisten osien koneistamista erittäin tiukoilla toleransseilla. Käytössä olevat laitteet voivat olla yksinkertaisia kuin perinteinen ammattitaitoisen käsityöläisen käyttämä sorvi tai integroitu CNC-järjestelmäksi, joka pitää halkaisijan ja pinnan viimeistelyn tiukasti kontrolloiduissa rajoissa. Valinta vaikuttaa sekä kunnostettujen telojen sakeuteen että kunkin kunnostusjakson vaatimaan aikaan.
Telojen karkea ja viimeistelty sorvaus on keskeinen asia kunnostusprosessissa. Erityisellä CNC-telasorvilla voidaan poistaa vaurioitunut kerros ennustettavalla mittatarkkuudella ja samalla korjata telan profiilia ja parantaa pinnan viimeistelyä. Raskaita ja suuria rullia käsittelevissä tehtaissa itse sorvin jäykkyyden, karan tehon ja puristuskapasiteetin on oltava riittävä. Kun harkitset konetta, kiinnitä huomiota sen maksimaaliseen kääntö- ja keskietäisyyteen, vaan myös sen kykyyn ylläpitää tarkkuutta keskeytetyssä leikkauksessa ja vaihtelevalla leikkaussyvyydellä, jotka ovat yleisiä taotut tai valetut telat kunnostettaessa.
 CNC-telasorvi telan sorvaukseen ja kunnostukseen Tämä CNC-telasorvi soveltuu telojen karkea- ja viimeistelysorvaukseen, vaurioituneiden kerrosten poistamiseen sekä profiilin korjaamiseen ja pinnan viimeistelyn parantamiseen. Se on suunniteltu jäykkyydellä ja karavoimalla käsittelemään raskaita ja suuria rullia, säilyttäen tarkkuuden keskeytetyssä leikkaustilassa. Näytä tuote →
Rullarenkaat, jotka kokevat vakavimman kosketusjännityksen, vaativat usein hiomista pelkän kääntämisen sijaan. Pystyrullarengashiomakoneella voidaan saavuttaa korkea mittatarkkuus ja pinnan laatu, joita tarvitaan renkaan suorituskyvyn säilyttämiseen. Se auttaa myös lyhentämään kunnostusjaksoa antamalla käyttäjälle vakaan alustan, joka ei vaaranna samankeskisyyttä tai kuviota, ennen kuin rengas palaa tehtaalle. Hionta on usein viimeinen vaihe, joka määrittää, saavuttaako kunnostettu rengas vaaditun pinnan karheuden ja profiilin toleranssin.
 Pystysuuntainen CNC-telarengashiomakone tarkkuushiontaan Tämä pystysuora hiomakone on erikoistunut nopean langan valmistuksessa käytettävien volframikarbidirullarenkaiden hiomiseen. Se tarjoaa karkeaa, puolihienoa, hienoa ja kipinöimätöntä ulkokehän ja R-pass-uran hiontaa korkealla tehokkuudella ja täysin suljetulla rakenteella prosessointiympäristön parantamiseksi. Näytä tuote →
Kun telarenkaat vaativat suuremman määrän materiaalia poistettavaksi, sorvausprosessin on oltava vahva ja vakaa. Raskas CNC-rullarengassorvi, joka voi toimia suurella vääntömomentilla säilyttäen samalla hyväksyttävän tärinätason, voi lyhentää huomattavasti käsittelyaikaa. Terästehtaan omassa kunnossapitopajassa kyky vaihtaa telan ja telarenkaan välillä pinnan laadusta tinkimättä on suuri etu. Se myös vähentää tarvetta lähettää osia ulkopuoliseen korjaamoon, mikä lisää läpimenoaikaa ja rahtikustannuksia jokaiseen huoltojaksoon.
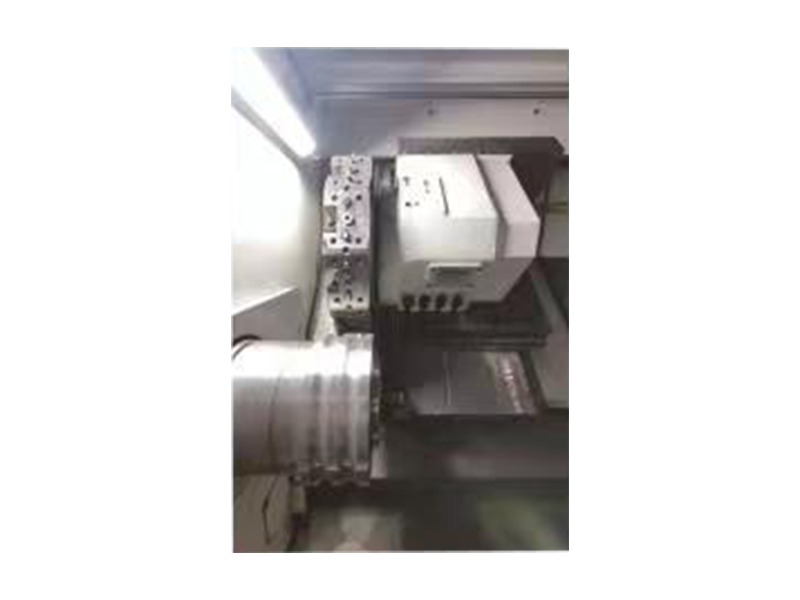 Korkea-Speed Steel Roller Rings CNC Roller Ring Lathe Tämä raskaaseen käyttöön tarkoitettu CNC-rullarengassorvi on suunniteltu rullanrenkaiden sorvaukseen suurella vääntömomentilla, mikä mahdollistaa suurempien materiaalimäärien tehokkaan poistamisen säilyttäen samalla vakauden ja pinnan laadun. Sen avulla sisäiset korjaamot voivat vaihtaa telojen ja renkaiden välillä viimeistelystä tinkimättä. Näytä tuote →
Rullahuolto-ohjelma, joka toteutetaan yön yli ilman seurantaa tai palautetta, kestää harvoin. Ensimmäisen vuoden aikana tehtaat tyypillisesti jalostavat ohjelmaa todellisen tiedon kerääntyessä. Alustavia aikatauluvälejä voidaan säätää, tarkastuskriteerejä tiukentaa ja laiteluetteloa tarkastellaan, jotta voidaan päättää, pystyykö yksi kone kattamaan useita tehtäviä vai tarvitaanko tiettyä telatyyppiä varten erillinen yksikkö.
Tärkeintä on tehdä jokaisesta vaiheesta mitattavissa: kirjaa kunnostettujen rullien määrä, mittaa kunnostusjaksojen välinen aika ja vertaa suunnittelemattomien vikojen esiintymistiheyttä ennen suunnitelman käyttöönottoa ja sen jälkeen. Nämä mittarit tarjoavat sijoitetun pääoman tuoton, joka on helppo selittää laitoksen johdolle. Ne auttavat myös myllyä päättämään, milloin investoida lisäkoneisiin, kuten suurempaan CNC-telasorviin tai automatisoidumpaan hiomakeskukseen.
Kun ohjelma on käynnissä, mylly siirtyy reaktiivisesta asennosta suunniteltuun. Huoltopaja ei ole enää paikka, jonne hätäkorjaukset saapuvat ilman varoitusta. Sen sijaan työpaja ajoittaa oman työnsä rullaavan aikataulun ympärille, ja rullapopulaatiosta tulee yksi resurssi, jota voidaan hallita näkyvästi ja luotettavasti.
Terästehtaan telan huolto-ohjelma ei ole yksittäinen asiakirja. Se on järjestelmä, joka yhdistää telan kunnon, tehtaan työaikataulun ja kunnostusta suorittavien laitteiden ominaisuudet. Tehokkaimmat ohjelmat rakennetaan todellisista käyttötiedoista, ei yleisistä malleista. He alkavat selkeällä rullan kriittisyyden luokittelulla, soveltavat sitten huoltostrategiaa, joka vastaa todellista riskiä, ja lopulta luottavat koneisiin, jotka voivat saavuttaa toleranssit toistuvasti.
Aloita pienestä mutta tärkeästä rullaryhmästä ja käytä ohjelmaa niillä muutaman kuukauden ajan. Käytä tuloksia laajentaaksesi käyttöönottoa linjan muualle. Tämä vaiheittainen lähestymistapa antaa huoltotiimille tarpeeksi luottamusta prosessin automatisoimiseen myöhemmin ja estää hyvin yleisen virheen, jossa yritetään ottaa käyttöön erittäin muodollinen järjestelmä yhdessä yössä tehtaalla, joka on aina toiminut reaktiivisesti.
Tuloksena on laitos, jossa telavauriot eivät ole enää hätätilanne, jossa kunnostusjaksot ovat lyhyempiä ja johdonmukaisempia ja jossa kunnossapitoon käytettävät koneet valitaan vastaamaan nykyaikaisen valssaustoiminnan edellyttämää tarkkuutta.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu Province.
Tehdaskohtaus
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Kaikki oikeudet pidätetään.


